
官方免费咨询热线
187-3735-1269
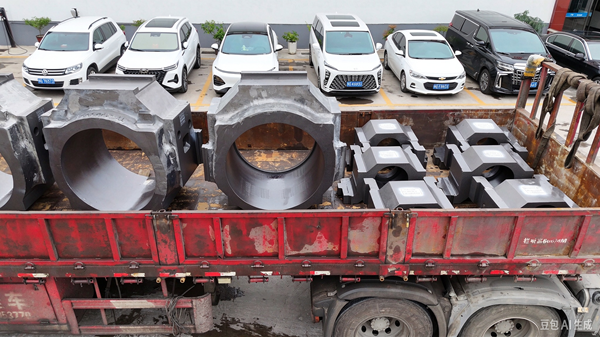
大型铸钢件是重型装备的“骨骼”,单件动辄数十吨、上百吨,广泛用于建材、冶金、水利水工等领域。它的质量直接关系整套设备的运行安全:内部一旦存在缩孔、缩松或裂纹,装配后就是隐患,返工代价成倍增加。
因此,检验从来不是“出厂前的一道关”,而是从承接图纸、钢水入炉到铸件发运贯穿始终的全流程链条。作为专业铸钢件厂家,腾飞铸钢深耕铸造行业二十余年,把检验拆成六道关口,每一步都留痕、可追溯。
一、为什么检验必须贯穿全程?
铸钢件体积大、结构复杂,缩孔、缩松易藏在厚大部位与热节处,肉眼难以发现。上一道工序的偏差,下一道根本补不回:成分不对,强度韧性随之下降;浇注系统设计不合理,厚大部位易出现缩松;热处理曲线失控,残余应力大会导致后期开裂。越早发现,成本越低。检验的价值,就是让每道工序的结果都落在标准内。
二、六道检验关口
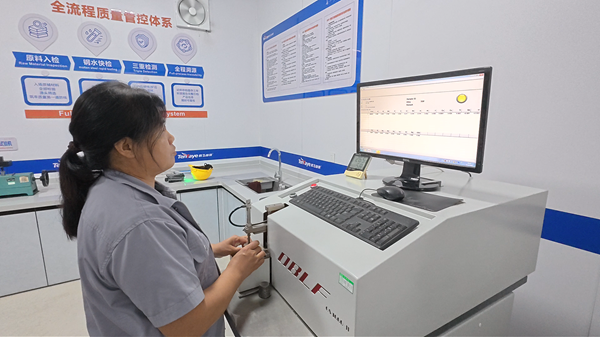
第 一关:原料与炉前成分检验。成分是根,根错了后面全白做。铸钢件厂家腾飞铸钢将废钢与合金分类存放、按批验收,每批进厂原料、每炉钢水都用德国进口直读光谱仪测定关键元素,逐一核对材质牌号,确保符合图纸要求,从源头降低材质风险。
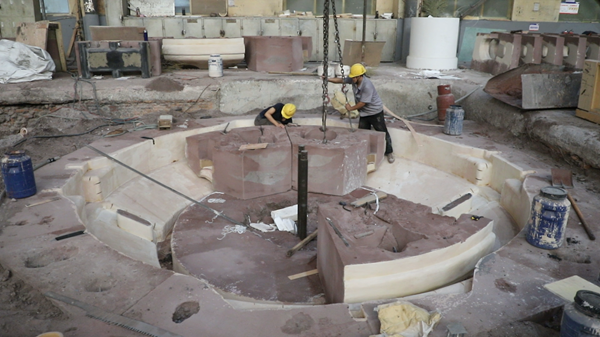
第二关:工艺、造型与浇注检验。收到图纸后先做工艺评审,梳理关键尺寸、公差与工况;再用华铸CAE模拟充型与凝固,优化浇冒口与冷铁布置;造型采用水玻璃砂工艺,按铸件结构调整配比与硬化时间;浇注时每炉测温,控制钢水温度与浇注速度,把问题解决在浇注之前。
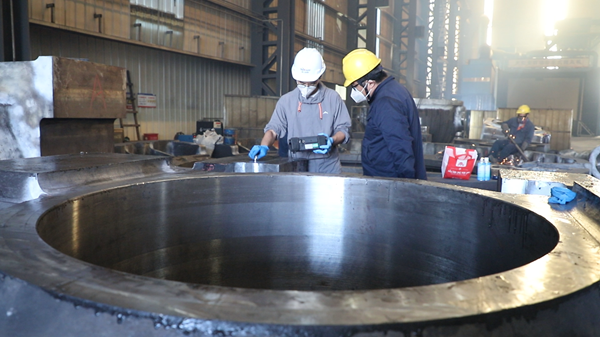
第三关:外观与尺寸检验。切除浇冒口、清理干净后,先排查裂纹、夹渣、冷隔等表面缺陷;再结合图纸,用常规量具配合三维测量设备精准核对关键尺寸,确保与客户装配要求一致。尺寸是装配的前提,这关过不了,性能再好也装不上。
第四关:无损探伤检验。这是排查“隐形缺陷”关键的一关:用超声波检测(UT)扫查厚大部位的缩孔、夹渣、裂纹,用磁粉探伤(MT)捕捉表面及近表面细微裂纹。关键受力件执行“超声+磁粉”双检,待应力充分释放后再复检,防范延迟开裂。
第五关:热处理与力学性能检验。热处理全程记录温度曲线,保证过程可控;对随炉试块做拉伸、冲击、硬度试验,核验抗拉强度、屈服强度、延伸率、冲击功等指标,确认性能符合工况要求。这一关验证的不仅是铸件是否合格,更是整批工艺的稳定性。
第六关:出厂前复核。成品出厂前,厂内对照图纸与合同,对外观、尺寸、探伤报告、力学性能数据逐项复核;所有结果建档留存,炉号、光谱记录、热处理曲线、检测报告随件可查。现场一旦出问题,可快速定位根因。
从按图生产到成品出厂,一件大型铸钢件要过六道检验关,而非一次抽检。铸钢件厂家腾飞铸钢始终把“按图生产、全程可追溯”作为底线,因为客户买的从来不只是一件产品,而是设备长久安全运行的确定性。
187-3735-1269
扫一扫 关注我们
扫一扫 抖音关注